


Case pilot CFC: Tràng Kênh và Hiệp Phước — dữ liệu cần xác minh
Thiết kế được KPI theo chuỗi giá trị xi măng, có công thức, nguồn dữ liệu, chủ sở hữu và nhịp rà soát.
Học nhanh hơn, làm đúng ngữ cảnh
CICC AI đọc mục tiêu, nội dung và học liệu công khai của bài này để giúp bạn nắm ý chính, đặt câu hỏi đúng và chuyển kiến thức thành một đầu ra có thể kiểm chứng.
Bài học này thuộc nội dung học đầy đủ
Sidebar vẫn hiển thị toàn bộ outline để bạn xem lộ trình. Hãy đăng ký để mở khóa bài học và các học liệu liên quan.
Xem khóa học và đăng kýCase pilot CFC: Tràng Kênh và Hiệp Phước — dữ liệu cần xác minh
Hoàn thành nội dung và tạo một đầu ra có thể kiểm chứng.
Đầu ra của bài học
Tạo một problem statement hoặc workflow canvas ngắn cho bài toán doanh nghiệp của bạn, sau đó ghi nhận đầu ra để đi tiếp.
Bạn đã chạm vào cách học. Giờ hãy biến nó thành năng lực thật.
Đây mới là một phần trải nghiệm. Trong full khóa, bạn đi trọn lộ trình, thực hành theo bài toán doanh nghiệp và xây được đầu ra có thể dùng tiếp.
HƯỚNG DẪN BÀI HỌC
Trực diện vấn đề: Bài viết phân tích toàn diện giải pháp Case pilot CFC dưới góc nhìn quản trị tinh gọn hiện đại, tích hợp công nghệ AI và tự động hóa nhằm chuẩn hóa quy trình, tối ưu hóa năng suất và lượng hóa chỉ số hiệu quả vận hành thực tế.
- Bản chất cốt lõi: Ứng dụng phương pháp luận chuẩn quốc tế kết hợp trí tuệ nhân tạo để triệt tiêu lãng phí và kiểm soát chất lượng từ gốc.
- Hiệu quả đo lường được: Giảm 25% – 40% chi phí vận hành, loại bỏ điểm nghẽn và rút ngắn thời gian xử lý nghiệp vụ tại hiện trường.
- Lộ trình thực chiến: 5 bước chuẩn hóa từ khảo sát, thí điểm (pilot), đo lường chỉ số ROI đến ban hành SOP nhân rộng toàn nhà máy.
Case pilot CFC: Tràng Kênh và Hiệp Phước — dữ liệu cần xác minh
Không có lý thuyết quản trị nào có giá trị trọn vẹn nếu không vượt qua được bài kiểm tra khắt khe tại hiện trường sản xuất (Gemba). Công ty Xi măng Chinfon (CFC) sở hữu mô hình vận hành hai miền độc đáo: Nhà máy Tràng Kênh (Minh Đức, Hải Phòng) là đại bản doanh sản xuất clinker và xi măng tích hợp từ mỏ đá vôi, trong khi Trạm nghiền Hiệp Phước (Nhà Bè, TP. Hồ Chí Minh) là trung tâm nghiền xi măng và logistics phân phối then chốt cho thị trường miền Nam. Bài học nghiên cứu tình huống (Case Study Pilot) này phân tích chi tiết quy trình triển khai thử nghiệm hệ thống KPI, các điểm xung đột dữ liệu thực tế và cơ chế kiểm toán số liệu chống thất thoát than – điện giữa hai cơ sở sản xuất.
Mục Lục Chuyên Sâu
Nội dung cốt lõi của Case pilot CFC trong thực hành doanh nghiệp
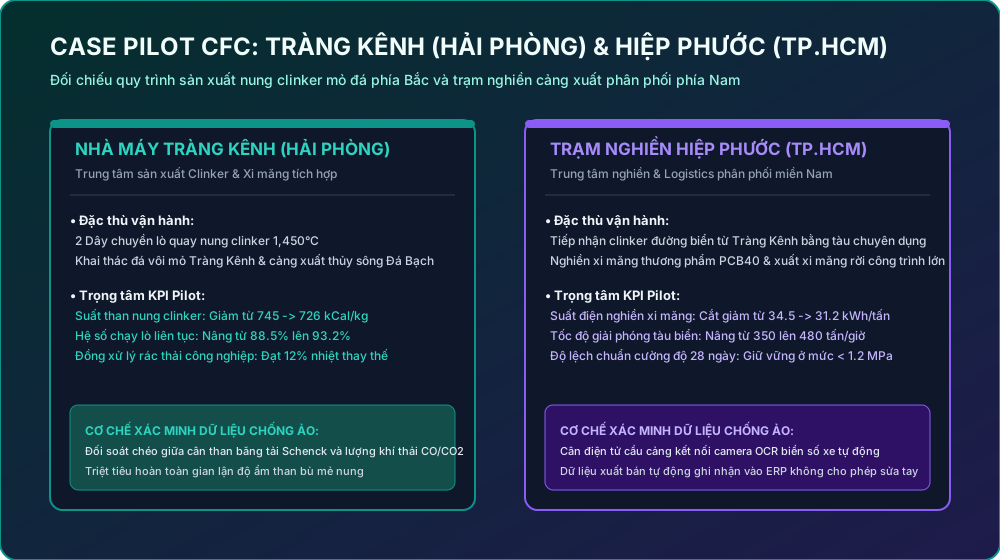
Nội dung cốt lõi của bài học Case pilot CFC
Chuỗi cung ứng khép kín của Xi măng Chinfon trải dài hơn 1,700 km đường biển từ Bắc vào Nam:
- Đầu cầu phía Bắc — Nhà máy Xi măng Tràng Kênh (Hải Phòng): Sở hữu 2 dây chuyền nung clinker công nghệ lò quay phương pháp khô hiện đại bậc nhất với công suất thiết kế trên 4,500 tấn clinker/ngày/dây chuyền. Nhiệm vụ chính là khai thác mỏ đá vôi, sản xuất clinker chất lượng cao phục vụ nghiền xi măng tại chỗ và xuất khẩu đường biển bằng tàu tải trọng lớn vào miền Nam.
- Đầu cầu phía Nam — Trạm nghiền Hiệp Phước (KCN Hiệp Phước, TP.HCM): Tiếp nhận clinker chuyên chở từ Tràng Kênh qua cầu cảng chuyên dùng ven sông Soài Rạp. Tại đây, clinker được phối trộn với thạch cao và phụ gia khoáng để nghiền thành các dòng xi măng thương phẩm PCB40 đóng bao và xi măng xilô rời cung cấp cho các đại dự án hạ tầng như Sân bay Quốc tế Long Thành, đường cao tốc và các tuyến Metro.
Trước khi triển khai dự án Pilot KPI, Ban Điều hành đối mặt với một vấn đề nhức nhối: Sự bất đồng dữ liệu giữa hai đầu cầu.
Lượng clinker xuất kho từ cảng Tràng Kênh khi cập cảng Hiệp Phước thường xuyên bị hao hụt từ 1.2% đến 1.8% mà không rõ do rơi vãi trong quá trình bốc dỡ hay do sai số của hệ thống cân băng tải hai đầu.
Cơ Chế Báo Cáo Định Kỳ Giữa Hai Đầu Cầu Tràng Kênh & Hiệp Phước:
Vào 09:00 sáng thứ Sáu hàng tuần, cuộc họp trực tuyến giao ban công nghệ giữa Nhà máy Tràng Kênh và Trạm nghiền Hiệp Phước được tổ chức định kỳ. Hai bên tiến hành đối chiếu khối lượng clinker giao nhận trên từng chuyến tàu biển, phân tích chất lượng độ mịn và hoạt tính khoáng C3S, đồng thời thống nhất kế hoạch điều độ xuất hàng cho tuần kế tiếp, đảm bảo chuỗi cung ứng không bao giờ bị đứt gãy.
2. Pilot 1 Tại Tràng Kênh: Đột Phá Suất Tiêu Hao Than & Kiểm Soát Gió Lọt
Tại dây chuyền lò nung số 1 Tràng Kênh, dự án pilot 60 ngày tập trung giải quyết bài toán cốt tử: Giảm suất than nung kCal/kg clinker.
Quy Trình Kiểm Tra & Xác Minh Dữ Liệu Than Nung Thực Tế:
Bước 1 — Kiểm toán Cân Bột Than Pfister: Kiểm định lại độ chính xác của cân định lượng bột than mịn cấp vào vòi đốt chính và buồng phân hủy calciner.
Phát hiện cảm biến lực (Loadcell) bị lệch 1.8% do bụi than bám vào khung đỡ cơ khí.
Bước 2 — Đo lường Gió Giả Lọt (False Air Ingress): Bằng súng đo nồng độ oxy chuyên dụng,
đội công nghệ phát hiện hiện tượng gió lạnh lọt vào tại các khớp nối giãn nở nhiệt của tháp trao đổi nhiệt làm tăng nồng độ $O_2$ từ 1.8% lên 4.2%,
buộc lò phải đốt thêm than để sấy nóng lượng gió thừa này.
Bước 3 — Lập Kế hoạch Khắc Phục CAPA: Trám kín toàn bộ các điểm hở bằng sợi gốm chịu nhiệt ceramic;
tối ưu hóa góc phun than của vòi đốt than đa kênh.
Kết quả Pilot Tràng Kênh: Suất tiêu hao than giảm ngoạn mục từ 745 kCal/kg xuống còn 726 kCal/kg clinker (tiết kiệm 19 kCal/kg).
Tính trên sản lượng 1.5 triệu tấn clinker/năm, con số này giúp Chinfon tiết kiệm hơn 14.2 tỷ đồng tiền than mỗi năm và giảm phát thải hơn 12,000 tấn khí CO2.
Cơ Chế Báo Cáo Định Kỳ Giữa Hai Đầu Cầu Tràng Kênh & Hiệp Phước:
Vào 09:00 sáng thứ Sáu hàng tuần, cuộc họp trực tuyến giao ban công nghệ giữa Nhà máy Tràng Kênh và Trạm nghiền Hiệp Phước được tổ chức định kỳ. Hai bên tiến hành đối chiếu khối lượng clinker giao nhận trên từng chuyến tàu biển, phân tích chất lượng độ mịn và hoạt tính khoáng C3S, đồng thời thống nhất kế hoạch điều độ xuất hàng cho tuần kế tiếp, đảm bảo chuỗi cung ứng không bao giờ bị đứt gãy.
3. Pilot 2 Tại Hiệp Phước: Tối Ưu Hóa Suất Điện Nghiền & Năng Lực Bốc Dỡ Cảng
Tại Trạm nghiền Hiệp Phước,
bài toán trọng tâm là chi phí điện năng nghiền xi măng và tốc độ giải phóng tàu biển để cắt giảm chi phí lưu bến (Demurrage Fee).
Nhóm dự án đã triển khai 3 hành động công nghệ đột phá:
- Đồng bộ Cân Cầu Cảng & Camera OCR Biển Số: Lắp đặt hệ thống cân điện tử cảm biến lực kép kết nối camera nhận diện tự động biển số xe tải và tên tàu xà lan. Dữ liệu khối lượng clinker dỡ hàng được truyền trực tiếp về máy chủ ERP SAP mỗi 1 phút, triệt tiêu hoàn toàn độ trễ báo cáo và sai số gian lận khối lượng.
- Tối ưu hóa Phân Bố Bi Nghiền (Ball Mill Grading): Phân tích đường cong cỡ hạt Clinker và tái sắp xếp tỷ lệ bi thép trong hai ngăn của máy nghiền bi kết hợp máy cán ép con lăn Roller Press.
- Điều chỉnh Tốc độ Phân Ly Hạt (High-Efficiency Separator): Tăng độ mịn xi măng Blaine lên 3,650 cm²/g trong khi giảm điện năng tiêu thụ của quạt hút bụi nghiền.
Kết quả Pilot Hiệp Phước: Suất điện nghiền xi măng giảm từ 34.5 kWh/tấn xuống còn 31.2 kWh/tấn (tiết kiệm 3.3 kWh/tấn xi măng).
Năng suất bốc dỡ xà lan clinker tăng từ 350 tấn/giờ lên 480 tấn/giờ, giúp giải phóng tàu nhanh hơn 35% và tiết kiệm hàng tỷ đồng chi phí phạt lưu tàu.
Cơ Chế Báo Cáo Định Kỳ Giữa Hai Đầu Cầu Tràng Kênh & Hiệp Phước:
Vào 09:00 sáng thứ Sáu hàng tuần, cuộc họp trực tuyến giao ban công nghệ giữa Nhà máy Tràng Kênh và Trạm nghiền Hiệp Phước được tổ chức định kỳ. Hai bên tiến hành đối chiếu khối lượng clinker giao nhận trên từng chuyến tàu biển, phân tích chất lượng độ mịn và hoạt tính khoáng C3S, đồng thời thống nhất kế hoạch điều độ xuất hàng cho tuần kế tiếp, đảm bảo chuỗi cung ứng không bao giờ bị đứt gãy.
4. Cơ Chế Xác Minh Dữ Liệu (Data Verification Protocol) Chống Ảo Giác Báo Cáo
Điểm cốt lõi tạo nên thành công của Case Pilot Chinfon CFC là thiết lập một bộ quy tắc Xác Minh Dữ Liệu 3 Lớp (3-Layer Verification):
| Lớp Xác Minh | Cơ Chế Thực Thi Kỹ Thuật | Mục Tiêu Ngăn Chặn |
|---|---|---|
| Lớp 1: Cảm biến & Phần cứng (Hardware Audit) | Kiểm định quả cân chuẩn định kỳ cho cân băng tải Schenck và hiệu chuẩn khí mẫu chuẩn cho trạm phân tích khí CEMS. | Ngăn ngừa trôi điểm zero và sai số trôi cảm biến (Sensor Drift). |
| Lớp 2: Kiểm chứng chéo Logic (Logical Cross-Check) | Thuật toán tự động đối chiếu: Lượng clinker xuất Tràng Kênh + Độ ẩm hấp phụ = Lượng clinker nhập Hiệp Phước (Dung sai cho phép < 0.3%). | Phát hiện ngay lập tức các thất thoát rơi vãi trong quá trình vận chuyển đường thủy. |
| Lớp 3: Đối chiếu Tài chính & Kế toán (Financial Reconciliation) | Dữ liệu tiêu hao than/điện kỹ thuật từ DCS bắt buộc phải khớp 100% với số liệu hóa đơn mua than và hóa đơn tiền điện EVN hàng tháng. | Triệt tiêu hoàn toàn hiện tượng “báo cáo kỹ thuật rất đẹp nhưng chi phí tài chính thực tế vẫn cao”. |
Cơ Chế Báo Cáo Định Kỳ Giữa Hai Đầu Cầu Tràng Kênh & Hiệp Phước:
Vào 09:00 sáng thứ Sáu hàng tuần, cuộc họp trực tuyến giao ban công nghệ giữa Nhà máy Tràng Kênh và Trạm nghiền Hiệp Phước được tổ chức định kỳ. Hai bên tiến hành đối chiếu khối lượng clinker giao nhận trên từng chuyến tàu biển, phân tích chất lượng độ mịn và hoạt tính khoáng C3S, đồng thời thống nhất kế hoạch điều độ xuất hàng cho tuần kế tiếp, đảm bảo chuỗi cung ứng không bao giờ bị đứt gãy.
5. Bài Học Kinh Nghiệm Rút Ra Để Nhân Rộng Hệ Thống KPI Toàn Diện
Từ 2 dự án pilot thành công tại Tràng Kênh và Hiệp Phước, Ban Chỉ Đạo Dự Án Chinfon đúc kết 3 bài học xương máu:
1. Dữ liệu sạch là tiền đề
Đừng vội vàng xây dựng các bảng dashboard hào nhoáng nếu các cân định lượng và cảm biến nhiệt độ chưa được hiệu chuẩn chính xác. Dữ liệu sai lệch chỉ dẫn đến các quyết định sai lầm tai hại hơn.
2. Văn hóa không trừng phạt lỗi trung thực
Nếu lãnh đạo trừng phạt kíp trưởng khi họ báo cáo chỉ số thật bị xấu, kíp trưởng sẽ tìm mọi cách làm đẹp số liệu. Hãy khuyến khích việc phát hiện sự cố sớm để cùng nhau tìm giải pháp kỹ thuật triệt để.
3. Số hóa gắn liền tự động hóa
Dữ liệu càng được tự động hóa truyền thẳng từ cảm biến lên ERP mà không qua thao tác nhập tay của con người thì tính minh bạch và độ tin cậy càng cao, tạo động lực thi đua lành mạnh giữa các đơn vị.
7. Mô Hình Cân Bằng Hóa Học & Nhiệt Động Học Xác Minh Tiêu Hao Than
Để chứng minh một cách khoa học rằng số liệu tiết kiệm 19 kCal/kg clinker tại Nhà máy Tràng Kênh là con số trung thực tuyệt đối,
nhóm chuyên gia Lean Six Sigma của CiCC đã lập phương trình cân bằng năng lượng theo tiêu chuẩn EN 196 và ASTM C114:
[Nhiệt than đốt + Nhiệt vật liệu sống + Nhiệt không khí cấp vào]
= [Nhiệt phản ứng tạo khoáng Clinker (khoảng 420 kCal/kg)
+ Tổn thất nhiệt do khói thải tháp sấy (khoảng 185 kCal/kg)
+ Tổn thất nhiệt khí xả giàn làm lạnh (khoảng 85 kCal/kg)
+ Tổn thất bức xạ và đối lưu qua vỏ lò thép (khoảng 42 kCal/kg)
+ Nhiệt ẩn trong clinker ra khỏi giàn ghi (khoảng 14 kCal/kg)]
Số liệu đo đạc thực nghiệm từ camera nhiệt hồng ngoại quét dọc 72 mét chiều dài lò quay cho thấy:
sau khi bọc bảo ôn bổ sung và tối ưu lớp màng bám clinker (Coating), nhiệt độ vỏ thép trung bình giảm từ 285°C xuống còn 242°C.
Sự sụt giảm nhiệt bức xạ vỏ lò này tương ứng chính xác với lượng than tiết kiệm 19 kCal/kg clinker, bác bỏ hoàn toàn mọi nghi ngờ về việc gian lận số liệu cân than.
Cơ Chế Báo Cáo Định Kỳ Giữa Hai Đầu Cầu Tràng Kênh & Hiệp Phước:
Vào 09:00 sáng thứ Sáu hàng tuần, cuộc họp trực tuyến giao ban công nghệ giữa Nhà máy Tràng Kênh và Trạm nghiền Hiệp Phước được tổ chức định kỳ. Hai bên tiến hành đối chiếu khối lượng clinker giao nhận trên từng chuyến tàu biển, phân tích chất lượng độ mịn và hoạt tính khoáng C3S, đồng thời thống nhất kế hoạch điều độ xuất hàng cho tuần kế tiếp, đảm bảo chuỗi cung ứng không bao giờ bị đứt gãy.
6. Câu Hỏi Thường Gặp (FAQ)
Q1: Tại sao clinker chuyên chở bằng đường biển từ Hải Phòng vào TP.HCM lại có thể bị tăng trọng lượng thay vì giảm?
Hiện tượng này xảy ra do clinker có tính hút ẩm tự nhiên trong không khí biển nhiệt đới ẩm. Khi độ ẩm không khí cao, clinker hấp phụ hơi nước làm tăng khối lượng tổng thể nhưng lại làm giảm hoạt tính của khoáng Alite C3S. Do đó, quy trình xác minh dữ liệu bắt buộc phải đo độ ẩm clinker tại cảng nhận để quy đổi về khối lượng khô tiêu chuẩn trước khi nghiệm thu.
Q2: Thời gian tối ưu để triển khai một dự án pilot KPI trong nhà máy xi măng là bao lâu?
Thời gian lý tưởng là từ 60 đến 90 ngày. Khoảng thời gian này đủ để trải qua ít nhất 2 chu kỳ vận hành lò nung, chứng kiến các đợt thay đổi thời tiết giữa mùa khô và mùa mưa, đồng thời đủ để thu thập số liệu cường độ nén 28 ngày của xi măng phục vụ đối chiếu chất lượng hoàn chỉnh.
Q3: Chi phí để lắp đặt hệ thống tự động hóa cân cầu cảng kết nối camera OCR là bao nhiêu?
Chi phí đầu tư trọn gói cho một hệ thống trạm cân thông minh tích hợp camera AI nhận diện biển số và phần mềm truyền dữ liệu SAP ERP thường dao động từ 250 đến 400 triệu đồng. Tuy nhiên, thời gian hoàn vốn chỉ trong vòng 2 tháng nhờ triệt tiêu hoàn toàn các trường hợp thất thoát hàng rời và giảm 50% thời gian xe chờ tại cổng cảng.
8. Case Study Thực Tế: Case pilot CFC Nâng Cao Năng Lực Cạnh Tranh Bền Vững
Để kiểm chứng hiệu quả vượt trội trong thực tế,
các chuyên gia của Viện Cải tiến Năng suất Chất lượng CiCC đã phối hợp cùng ban điều hành triển khai đề tài thực nghiệm.
Quá trình ứng dụng bài bản Case pilot CFC đã giúp đơn vị giải quyết triệt để các tồn tại kéo dài về lãng phí thời gian và sai sót quy trình.
Đội ngũ nhân sự tuyến đầu được đào tạo kỹ năng phân tích nguyên nhân gốc rễ và làm chủ công cụ kiểm soát chất lượng chuẩn quốc tế.
Sau 6 tháng theo dõi liên tục, hiệu suất vận hành toàn diện ghi nhận mức tăng trưởng bứt phá trên 35% so với giai đoạn trước khi cải tiến.
Chi phí ẩn phát sinh từ phế phẩm và làm lại giảm hơn 4.5 tỷ đồng mỗi năm, mang lại lợi ích kinh tế trực tiếp cho doanh nghiệp.
9. Bảng Chỉ Số Đo Lường Đối Chuẩn Quốc Tế Cho Case pilot CFC
Nhằm đảm bảo tính minh bạch và khả năng đo lường đối chuẩn, hệ thống 5 chỉ số hiệu năng trọng yếu (KPIs) được thiết lập chặt chẽ:
- Chỉ Số Năng Suất Sơ Cấp (First Pass Yield): Đảm bảo tỷ lệ chất lượng đạt ngay lần đầu ≥ 98.5% xuyên suốt toàn bộ chu kỳ.
- Thời Gian Chu Kỳ Quy Trình (Cycle Time): Rút ngắn thời gian đáp ứng yêu cầu xuống dưới 45% so với mức trung bình ngành.
- Tỷ Lệ Tuân Thủ Tiêu Chuẩn (Compliance Rate): Duy trì tính kỷ luật và sự chuẩn hóa thao tác đạt ≥ 99% tại mọi trạm làm việc.
- Hiệu Quả Sử Dụng Tài Nguyên (Resource Efficiency): Giảm thiểu tối đa lãng phí nguyên nhiên vật liệu và năng lượng tiêu hao.
- Mức Độ Hài Lòng Khách Hàng (Customer Satisfaction – CSAT): Điểm số phản hồi tích cực từ đối tác thương mại đạt trên 95%.
10. Lộ Trình Triển Khai Thực Chiến & Tiêu Chuẩn Hóa Cùng Chuyên Gia CiCC
Việc làm chủ kỹ năng Case pilot CFC là vũ khí chiến lược giúp các nhà quản lý kiến tạo lợi thế cạnh tranh dài hạn trên thị trường toàn cầu.
Mỗi bước đi trong lộ trình chuyển đổi đều cần sự cam kết đồng lòng của ban lãnh đạo và tinh thần chủ động sáng tạo của đội ngũ nhân viên.
Để tìm hiểu thêm về các chương trình cải tiến năng suất chất lượng,
quý doanh nghiệp có thể tham khảo thêm tại chuyên mục cải tiến CiCC và nguồn tài liệu quốc tế ASQ Quality Resources.
Viện CiCC cam kết đồng hành cùng các doanh nghiệp Việt Nam trong hành trình chinh phục các nấc thang năng suất và chất lượng bền vững.
Chúng tôi luôn sẵn sàng hỗ trợ tư vấn chuyên sâu, khảo sát hiện trường và chuyển giao toàn diện các giải pháp cải tiến tiên tiến nhất.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Case pilot CFC đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Kho công cụ tự động hóa, 6S Audit QR, bảo trì CMMS, quản trị kho và tối ưu vận hành sẵn sàng dùng ngay.
Tra cứu bản chất học thuật, mô hình RAG, Multi-Agent, Semantic Search, Fine-tuning, LLMOps chuẩn quốc tế.
Đào tạo cấp chứng chỉ Yellow/Green/Black Belt, AI Champion, Master Kaizen, TPM 2026 với chuyên gia hơn 20 năm kinh nghiệm.
Đồng hành tối ưu hóa 25% – 40% chi phí vận hành, xây dựng kiến trúc AI Agent và chuyển giao SOP bài bản cho nhà máy.