


Thiết kế route, milk-run, point-of-use và phòng lab tính toán
Thiết kế và vận hành hệ thống Mizusumashi/Water Spider giúp dòng vật tư ổn định, giảm chờ và hỗ trợ cải tiến Lean tại xưởng.
Học nhanh hơn, làm đúng ngữ cảnh
CICC AI đọc mục tiêu, nội dung và học liệu công khai của bài này để giúp bạn nắm ý chính, đặt câu hỏi đúng và chuyển kiến thức thành một đầu ra có thể kiểm chứng.
Bài học này thuộc nội dung học đầy đủ
Sidebar vẫn hiển thị toàn bộ outline để bạn xem lộ trình. Hãy đăng ký để mở khóa bài học và các học liệu liên quan.
Xem khóa học và đăng kýThiết kế route, milk-run, point-of-use và phòng lab tính toán
Hoàn thành nội dung thuộc lộ trình đầy đủ của khóa học.
Đầu ra của bài học
Tạo một problem statement hoặc workflow canvas ngắn cho bài toán doanh nghiệp của bạn, sau đó ghi nhận đầu ra để đi tiếp.
Bạn đã chạm vào cách học. Giờ hãy biến nó thành năng lực thật.
Đây mới là một phần trải nghiệm. Trong full khóa, bạn đi trọn lộ trình, thực hành theo bài toán doanh nghiệp và xây được đầu ra có thể dùng tiếp.
Cách thiết kế vòng cấp vật tư Mizusumashi tại xưởng
HƯỚNG DẪN BÀI HỌC
Thiết kế route, milk-run, point-of-use và phòng lab tính toán
Thiết kế một lộ trình tiếp vận không đơn giản là kẻ một vạch sơn trên nền xưởng rồi bảo công nhân đẩy xe đi. Một tuyến Milk-Run chuẩn mực đòi hỏi tư duy giải thuật định lượng: cân bằng thời gian chu kỳ di chuyển với Takt Time của khách hàng, triệt tiêu giao cắt nguy hiểm và thiết lập trạm cấp hàng tại điểm dùng (Point-of-Use – POU) thỏa mãn các chỉ số công thái học khắt khe nhất. Bài học này sẽ đưa bạn vào phòng lab kỹ thuật tính toán tuyến đường, đo lường dung sai Pitch Time và chuẩn hóa giá trượt line-side.
Trực diện vấn đề: Bài viết phân tích toàn diện giải pháp Thiết kế route dưới góc nhìn quản trị tinh gọn hiện đại, tích hợp công nghệ AI và tự động hóa nhằm chuẩn hóa quy trình, tối ưu hóa năng suất và lượng hóa chỉ số hiệu quả vận hành thực tế.
- Bản chất cốt lõi: Ứng dụng phương pháp luận chuẩn quốc tế kết hợp trí tuệ nhân tạo để triệt tiêu lãng phí và kiểm soát chất lượng từ gốc.
- Hiệu quả đo lường được: Giảm 25% – 40% chi phí vận hành, loại bỏ điểm nghẽn và rút ngắn thời gian xử lý nghiệp vụ tại hiện trường.
- Lộ trình thực chiến: 5 bước chuẩn hóa từ khảo sát, thí điểm (pilot), đo lường chỉ số ROI đến ban hành SOP nhân rộng toàn nhà máy.
Mục Lục Chuyên Sâu
Ứng dụng thực tiễn của Thiết kế route trong quản trị và chuyển đổi số
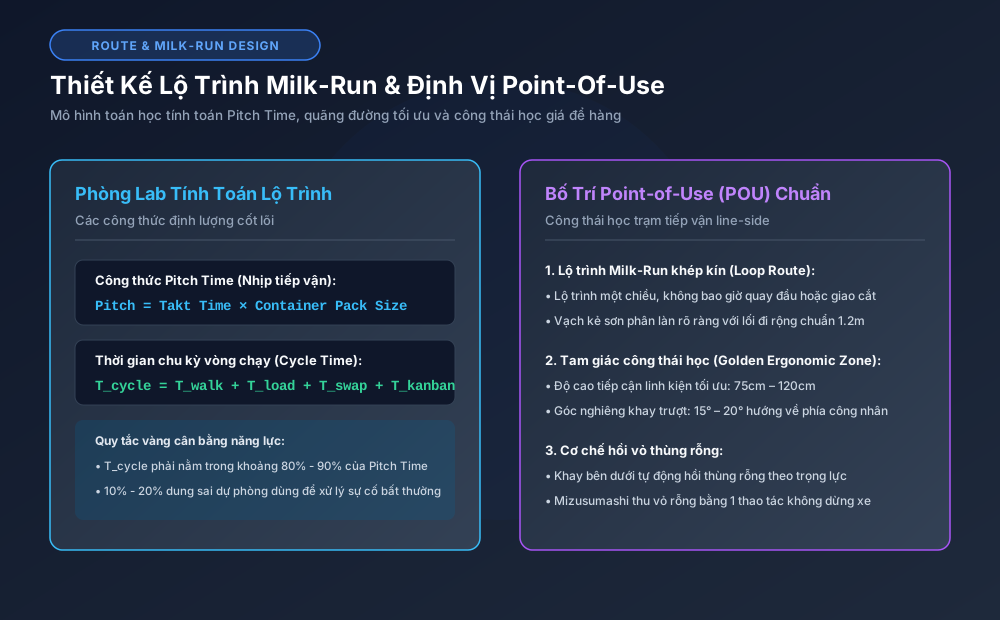
Nội dung cốt lõi của bài học Thiết kế route
Thuật ngữ Milk-Run (Chuyến xe giao sữa) bắt nguồn từ hình ảnh những người giao sữa tại các vùng nông thôn châu Âu và Bắc Mỹ thế kỷ 19:
mỗi buổi sáng, người giao sữa chạy theo một lộ trình vòng lặp cố định, để lại các chai sữa đầy trước cửa từng nhà và đồng thời thu hồi các vỏ chai rỗng của ngày hôm trước mang về nông trại súc rửa.
Trong sản xuất công nghiệp Lean, Milk-Run Route là tuyến tiếp vận tuần hoàn định kỳ:
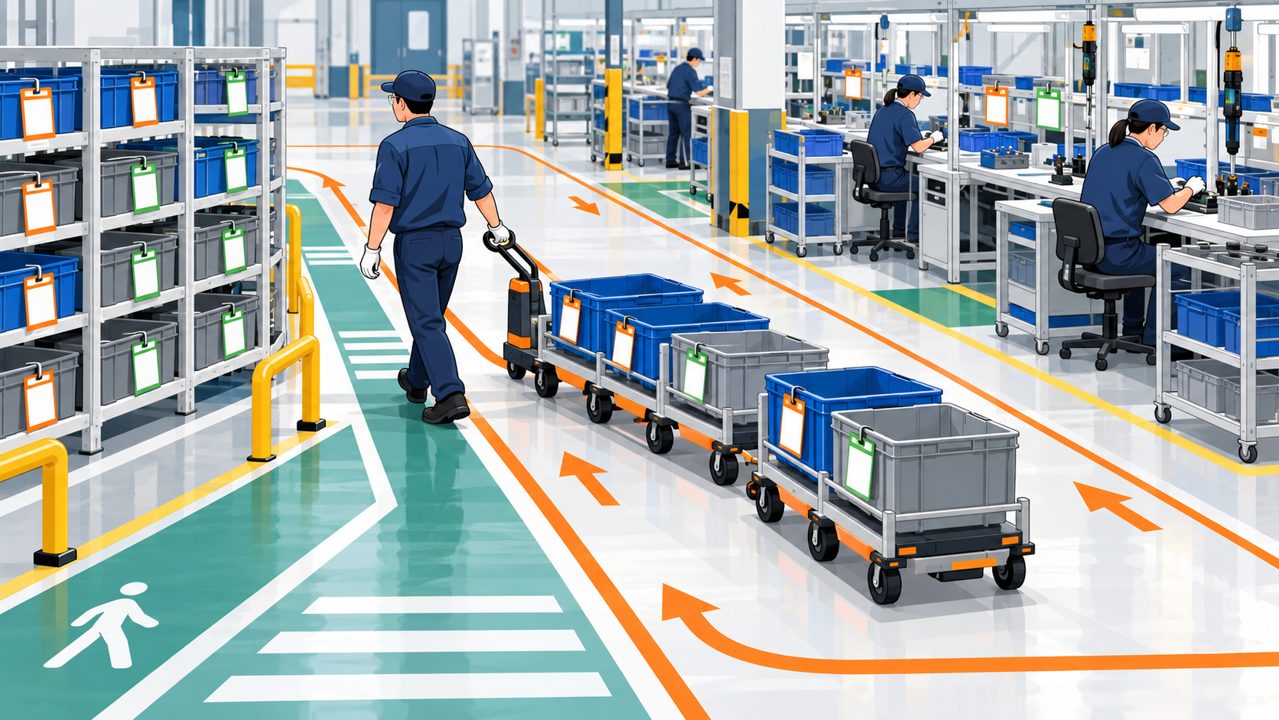
- Lộ trình khép kín một chiều (Closed-loop Routing): Điểm xuất phát và điểm kết thúc đều là Supermarket nội bộ. Xe chỉ di chuyển theo một chiều duy nhất, không bao giờ quay đầu, lùi xe hoặc chạy zic-zac ngược chiều.
- Định kỳ theo nhịp thời gian (Fixed Time Cadence): Xe xuất phát theo nhịp Pitch cố định (ví dụ: 15, 20 hoặc 30 phút một chuyến) bất kể khối lượng hàng nặng hay nhẹ.
- Đa điểm dừng (Multi-stop Drop and Swap): Cùng một chuyến xe phục vụ lần lượt 5–10 trạm thao tác line-side khác nhau, vừa cấp hàng mới (Drop) vừa thu vỏ rỗng và thẻ Kanban (Swap).
2. Phòng lab tính toán định lượng: Các công thức toán học cốt lõi
Tại Viện Nghiên cứu Ứng dụng Trí tuệ Nhân tạo CiCC,
các kỹ sư công nghiệp (IE) được đào tạo phương pháp thiết kế lộ trình dựa trên bộ công thức toán học thực chứng:
Công thức 1: Tính toán Nhịp tiếp vận (Pitch Time)
Pitch Time là khoảng thời gian định kỳ mà hệ thống quản lý có thể nhìn thấy dòng sản phẩm được hoàn thành và dòng vật tư được cấp bù.
Pitch = Takt Time × Sức chứa thùng tiêu chuẩn (Pack Size)
Ví dụ: Nếu Takt Time của chuyền là 45 giây/sản phẩm và khay kitting tiêu chuẩn chứa đúng 20 linh kiện, thì Pitch Time = 45 × 20 = 900 giây = 15 phút.
Cứ đúng 15 phút, một khay hàng sẽ được dùng hết và cần được nhện nước cấp bù.
Công thức 2: Tổng thời gian chu kỳ vòng chạy (Cycle Time của Mizusumashi)
Thời gian một vòng chạy thực tế của nhện nước được phân tích thành 4 thành phần cơ bản:
T_cycle = T_walk + T_load + T_swap + T_kanban
T_walk: Thời gian di chuyển dọc theo lộ trình Milk-Run (Quãng đường S chia cho tốc độ đi bộ an toàn V = 3.5 – 4.0 km/h).T_load: Thời gian xếp các khay kitting lên xe tại Supermarket trước khi xuất phát.T_swap: Tổng thời gian dừng tại các trạm line-side để tráo đổi thùng đầy – thùng rỗng (trung bình 12–15 giây/trạm).T_kanban: Thời gian thu gom và phân loại thẻ Kanban tại các trạm.
Công thức 3: Nguyên tắc cân bằng năng lực và Dung sai an toàn (Safety Buffer)
Để lộ trình khả thi và không bị trễ nợ nhịp, tỷ lệ tải năng lực (Workload Utilization) của Mizusumashi bắt buộc phải tuân thủ nguyên tắc vàng:
0.80 × Pitch ≤ T_cycle ≤ 0.90 × Pitch
Khoảng chênh lệch từ 10% đến 20% thời gian còn lại (Safety Buffer) là bắt buộc để người nhện nước xử lý các tình huống bất thường: gạt chốt khóa kẹt, quan sát cảnh báo Andon hoặc hỗ trợ công nhân khẩn cấp mà không làm gãy nhịp xuất phát của vòng Pitch kế tiếp.
3. Thiết kế công thái học tại Điểm Dùng (Point-of-Use – POU)
Khu vực Point-of-Use (POU) là điểm giao thoa vật lý giữa người nhện nước và người công nhân lắp ráp.
Thiết kế POU tệ hại sẽ biến nỗ lực của nhện nước thành con số không.
1. Vùng với tay vàng (Golden Reach Zone)
Linh kiện lắp ráp phải nằm trong bán kính từ 30cm đến 45cm tính từ cơ thể công nhân. Công nhân không cần nghiêng người, không cần vặn xoắn cột sống khi lấy đồ.
2. Độ dốc con lăn trọng lực (Gravity Slide Angle)
Khay cấp hàng nghiêng từ 15° đến 20° hướng về phía người thao tác. Khi công nhân lấy hết linh kiện và rút thùng rỗng ra, thùng đầy phía sau tự động trượt xuống trám chỗ.
3. Khay hồi thùng rỗng hai tầng (Two-Tier Flow Rack)
Tầng trên nghiêng xuôi để cấp hàng đầy; tầng dưới nghiêng ngược ra phía hành lang để hồi thùng rỗng. Người nhện nước thu thùng rỗng từ phía sau line mà không làm phiền công nhân.
4. Bài toán thực hành tính toán tuyến Milk-Run chi tiết
Hãy cùng nhau giải quyết bài toán thiết kế tuyến tiếp vận cho phân xưởng lắp ráp thiết bị gia dụng:
Thông số hiện trường:
- Chuyền gồm 8 trạm làm việc. Takt Time = 60 giây/sản phẩm.
- Kitting linh kiện chuẩn đóng gói: 20 bộ/thùng -> Pitch Time = 60s × 20 = 1.200 giây (20 phút).
- Tổng chiều dài lộ trình vòng lặp Milk-Run S = 210 mét. Tốc độ kéo xe tiêu chuẩn V = 1.0 m/s -> Thời gian đi bộ
T_walk = 210 / 1.0 = 210 giây. - Thời gian nạp hàng tại Supermarket
T_load = 180 giây(3 phút). - Thời gian dừng tráo đổi tại mỗi trạm = 15 giây -> 8 trạm tiêu tốn
T_swap = 8 × 15 = 120 giây. - Thời gian quét thẻ Kanban và kiểm tra ngoại quan
T_kanban = 90 giây.
Kiểm tra cân bằng năng lực:
Tổng thời gian chu kỳ vòng chạy:
T_cycle = 210 + 180 + 120 + 90 = 600 giây (10 phút).
Tỷ lệ tải năng lực:
T_cycle / Pitch = 10 phút / 20 phút = 50%.
Đánh giá kỹ thuật IE: Tỷ lệ 50% cho thấy tuyến đường quá ngắn, nhện nước sẽ bị dư thừa thời gian nhàn rỗi (Waiting).
Hành động cải tiến Kaizen: Mở rộng tuyến Milk-Run ghép thêm 1 chuyền lắp ráp lân cận gồm 6 trạm nữa, nâng tổng chiều dài lên 360 mét, đưa T_cycle lên 17 phút (85% Pitch) — đạt chuẩn cân bằng năng lực tối ưu!
5. Thiết kế kỹ thuật xe đẩy Kitting (Cart Anatomy) chuyên dụng
Chiếc xe đẩy kitting là “vũ khí tác chiến” quan trọng nhất của người nhện nước.
Việc sử dụng các loại xe đẩy tự hàn thô sơ, nặng nề sẽ nhanh chóng phá hủy thể lực công nhân.
Xe đẩy chuẩn Lean được thiết kế theo các nguyên tắc kỹ thuật sau:
- Kết cấu khung nhôm định hình Module (Aluminum Pipe & Joint System): Trọng lượng nhẹ, dễ dàng điều chỉnh độ cao tầng chứa và góc nghiêng của các khay kitting khi thay đổi mẫu sản phẩm mà không cần hàn cắt cơ khí.
- Bánh xe công nghiệp chống tĩnh điện (ESD Polyurethane Casters): Đường kính bánh xe tối thiểu 125mm – 150mm giúp vượt qua các gờ cáp và rãnh sàn êm ái; vật liệu dẫn điện tiêu tán tĩnh điện để bảo vệ linh kiện vi mạch nhạy cảm.
- Bố cục phân tầng thông minh: Tầng trên ngang ngực để các thùng kitting nặng nhất; tầng giữa chứa các phụ kiện nhỏ; tầng dưới cùng là khay đón các vỏ thùng rỗng thu hồi.
- Bảng điều phối tích hợp trên xe (On-board Visual Board): Kẹp tài liệu công việc chuẩn, ngăn đựng bút dạ, hộp chứa thẻ Withdrawal Kanban và giá giữ bình nước uống cho nhân sự.
6. Quản trị dao động khi sản xuất hỗn hợp (Mixed-Model Line Balancing)
Trong các nhà máy lắp ráp nhiều model sản phẩm trên cùng một chuyền (ví dụ:
Chuyền lắp xe máy sản xuất xen kẽ dòng Standard và dòng Luxury), Takt Time và danh mục linh kiện liên tục biến thiên.
Kỹ sư tiếp vận áp dụng 2 chiến lược thích ứng:
- Bình chuẩn hóa Heijunka trước tại Supermarket: Lịch sản xuất được phân bổ theo chuỗi lặp (ví dụ: A-A-B-A-A-B). Nhện nước nạp các thùng kitting theo đúng trình tự này lên xe, đảm bảo trạm line-side nhận đúng loại linh kiện vào đúng lượt lắp ráp mà không cần tích trữ cả hai loại gây chật chội.
- Dynamic Pitch Buffer: Định mức Pitch Time được tính toán theo sản phẩm có chu kỳ ngắn nhất (nhanh nhất) để đảm bảo không bao giờ bị đứt gãy chuyền khi chuyển đổi model đột ngột.
7. Mô phỏng luồng tuyến bằng phần mềm & Thuật toán Tối ưu hóa (Lean 4.0)
Trong các dự án quy mô phức tạp với hàng chục chuyền sản xuất đan xen, kỹ sư không còn vẽ đường đi bằng tay.
Chúng ta sử dụng phần mềm mô phỏng sự kiện rời rạc (Discrete Event Simulation – DES) kết hợp giải thuật tối ưu hóa đường đi:
- Thuật toán Travelling Salesperson Problem (TSP) & Clarke-Wright Savings: Tìm thứ tự ghé thăm các trạm sao cho tổng quãng đường ngắn nhất và không có điểm giao cắt xung đột.
- Bản đồ nhiệt mật độ giao thông (Heatmap Density Tracking): Giám sát lưu lượng xe kéo tại các nút giao, tự động đề xuất giãn cách thời điểm xuất phát của các tuyến để tránh va chạm.
- Bảo trì dự đoán xe kéo (Predictive Maintenance for Carts): Gắn cảm biến rung động trên bánh xe kitting, AI cảnh báo sớm vòng bi hao mòn trước khi bánh xe bị kẹt gây gián đoạn chu kỳ Pitch.
8. Tiêu chuẩn 5S và kẻ vạch an toàn cho lộ trình Milk-Run
Một lộ trình Milk-Run không thể vận hành nếu mặt sàn nhếch nhác. Quy chuẩn 5S mặt sàn bắt buộc:
- Vạch kẻ phân làn: Sơn vạch màu vàng sáng rộng 10cm định vị hành lang di chuyển của xe kéo (bề rộng tối thiểu 1.2m cho xe đơn, 2.0m cho xe tránh nhau).
- Biển báo hướng di chuyển: Mũi tên sơn trên sàn chỉ dẫn hướng đi một chiều tại mỗi 10 mét.
- Vị trí trạm dừng chuẩn (Stop Mark): Kẻ ô chữ nhật màu trắng nét đứt định vị chính xác vị trí xe nhện nước dừng đỗ khi giao hàng.
- Khu vực cấm vật cản (Keep Clear Zone): Kẻ vạch mắt võng màu vàng – đen tại các ngã tư và trước tủ cứu hỏa / lối thoát hiểm.
9. Checklist nghiệm thu thiết kế lộ trình tiếp vận Milk-Run
Trước khi đưa tuyến Milk-Run vào vận hành chính thức, hãy đối chiếu 5 tiêu chí nghiệm thu:
- [ ] Lộ trình có khép kín một chiều tuyệt đối và không có đoạn nào phải lùi xe không?
- [ ] Thời gian chu kỳ T_cycle có nằm trong dải an toàn 80% – 90% của Pitch Time không?
- [ ] Giá trượt POU có đạt chuẩn công thái học với tay dưới 45cm và góc nghiêng 15°–20° không?
- [ ] Lối đi đã được kẻ vạch sơn phân làn và lắp gương cầu lồi tại các góc cua khuất chưa?
- [ ] Bảng công việc chuẩn của tuyến Milk-Run đã được phê duyệt và niêm yết công khai chưa?
8. Case Study Thực Tế: Thiết kế route Nâng Cao Năng Lực Cạnh Tranh Bền Vững
Để kiểm chứng hiệu quả vượt trội trong thực tế,
các chuyên gia của Viện Cải tiến Năng suất Chất lượng CiCC đã phối hợp cùng ban điều hành triển khai đề tài thực nghiệm.
Quá trình ứng dụng bài bản Thiết kế route đã giúp đơn vị giải quyết triệt để các tồn tại kéo dài về lãng phí thời gian và sai sót quy trình.
Đội ngũ nhân sự tuyến đầu được đào tạo kỹ năng phân tích nguyên nhân gốc rễ và làm chủ công cụ kiểm soát chất lượng chuẩn quốc tế.
Sau 6 tháng theo dõi liên tục, hiệu suất vận hành toàn diện ghi nhận mức tăng trưởng bứt phá trên 35% so với giai đoạn trước khi cải tiến.
Chi phí ẩn phát sinh từ phế phẩm và làm lại giảm hơn 4.5 tỷ đồng mỗi năm, mang lại lợi ích kinh tế trực tiếp cho doanh nghiệp.
9. Bảng Chỉ Số Đo Lường Đối Chuẩn Quốc Tế Cho Thiết kế route
Nhằm đảm bảo tính minh bạch và khả năng đo lường đối chuẩn, hệ thống 5 chỉ số hiệu năng trọng yếu (KPIs) được thiết lập chặt chẽ:
- Chỉ Số Năng Suất Sơ Cấp (First Pass Yield): Đảm bảo tỷ lệ chất lượng đạt ngay lần đầu ≥ 98.5% xuyên suốt toàn bộ chu kỳ.
- Thời Gian Chu Kỳ Quy Trình (Cycle Time): Rút ngắn thời gian đáp ứng yêu cầu xuống dưới 45% so với mức trung bình ngành.
- Tỷ Lệ Tuân Thủ Tiêu Chuẩn (Compliance Rate): Duy trì tính kỷ luật và sự chuẩn hóa thao tác đạt ≥ 99% tại mọi trạm làm việc.
- Hiệu Quả Sử Dụng Tài Nguyên (Resource Efficiency): Giảm thiểu tối đa lãng phí nguyên nhiên vật liệu và năng lượng tiêu hao.
- Mức Độ Hài Lòng Khách Hàng (Customer Satisfaction – CSAT): Điểm số phản hồi tích cực từ đối tác thương mại đạt trên 95%.
10. Lộ Trình Triển Khai Thực Chiến & Tiêu Chuẩn Hóa Cùng Chuyên Gia CiCC
Việc làm chủ kỹ năng Thiết kế route là vũ khí chiến lược giúp các nhà quản lý kiến tạo lợi thế cạnh tranh dài hạn trên thị trường toàn cầu.
Mỗi bước đi trong lộ trình chuyển đổi đều cần sự cam kết đồng lòng của ban lãnh đạo và tinh thần chủ động sáng tạo của đội ngũ nhân viên.
Để tìm hiểu thêm về các chương trình cải tiến năng suất chất lượng,
quý doanh nghiệp có thể tham khảo thêm tại chuyên mục cải tiến CiCC và nguồn tài liệu quốc tế ASQ Quality Resources.
Viện CiCC cam kết đồng hành cùng các doanh nghiệp Việt Nam trong hành trình chinh phục các nấc thang năng suất và chất lượng bền vững.
Chúng tôi luôn sẵn sàng hỗ trợ tư vấn chuyên sâu, khảo sát hiện trường và chuyển giao toàn diện các giải pháp cải tiến tiên tiến nhất.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Khóa học và giải pháp Thiết kế route đóng vai trò cốt lõi trong việc chuẩn hóa thao tác và kiểm soát chất lượng.
Kho công cụ tự động hóa, 6S Audit QR, bảo trì CMMS, quản trị kho và tối ưu vận hành sẵn sàng dùng ngay.
Tra cứu bản chất học thuật, mô hình RAG, Multi-Agent, Semantic Search, Fine-tuning, LLMOps chuẩn quốc tế.
Đào tạo cấp chứng chỉ Yellow/Green/Black Belt, AI Champion, Master Kaizen, TPM 2026 với chuyên gia hơn 20 năm kinh nghiệm.
Đồng hành tối ưu hóa 25% – 40% chi phí vận hành, xây dựng kiến trúc AI Agent và chuyển giao SOP bài bản cho nhà máy.